
 English
 简体中文
ماذا تعني "الجودة" بالنسبة لبطانة حذاء الفرامل
الجودة في تصنيع بطانة حذاء الفرامل ليست نتيجة اختبار واحدة. إنه اتساق أداء الاحتكاك، والثبات الحراري، ودقة الأبعاد، والسلامة الميكانيكية عبر كل دفعة يشحنها المصنع، ويجب على المشتري الذي يقوم بتقييم المورد أن يبحث عن أدلة على الأربعة.
يأتي اتساق الاحتكاك أولاً. يتم تصنيع بطانات الشاحنات الثقيلة عادةً بحيث تحتوي على معامل احتكاك يتراوح بين 0.35 و0.45، وتكون نافذة قبول الشركة المصنعة أعلى أو أقل من الهدف بمقدار 0.05 تقريبًا عبر نطاق درجة الحرارة الكامل. إذا انحرف الاحتكاك خارج تلك النافذة، فإن السائقين يواجهون فرملة ضعيفة أو إمساكًا ضعيفًا، واستجابة فرامل غير مريحة، وتتآكل البطانة بشكل غير متساو.
الاستقرار الحراري مهم بنفس القدر. يعد بهتان البطانة، وهو فقدان الاحتكاك عند درجة حرارة عالية، مساهمًا رئيسيًا في حالات الطوارئ الخاصة بفرامل الشاحنات الثقيلة على المنحدرات الطويلة. تحافظ البطانة التي تم التحقق من جودتها على انخفاض الاحتكاك بين 100 درجة مئوية و300 درجة مئوية داخل النافذة المعلنة بدلاً من السقوط بشكل حاد عندما تسخن الأسطوانة.
مراقبة المواد الخام: حيث يتم تحديد الجودة
كل عيب في الجودة يتم العثور عليه في البطانة النهائية يمكن إرجاعه إلى قرار المواد الخام الذي تم اتخاذه قبل أسابيع، ولهذا السبب فإن فحص المواد الواردة هو خط الدفاع الأول. تم تصنيع تركيبة بطانة الفرامل من أربع عائلات من المكونات، ويحتاج كل منها إلى فحوصات قبول محددة قبل دخوله مرحلة الإنتاج.
- روابط الراتنج، الفينولية عادة: يتم فحص الدفعات الواردة للتأكد من وقت الجل واللزوجة ومحتوى الفينول الحر.
- ألياف التسليح مثل الأراميد والزجاج والصوف المعدني: يتم تسجيل توزيع الطول وقوة الشد ومحتوى الرطوبة.
- معدلات الاحتكاك بما في ذلك المواد الكاشطة ومواد التشحيم الصلبة: يتم التحقق من توزيع حجم الجسيمات والنقاء الكيميائي عن طريق تحليل الغربال.
- الحشو والمساعدات المركبة: تتم مقارنة الكثافة وامتصاص الزيت واتساق اللون بمواصفات المورد المعتمدة.
تحمل كل دفعة واردة رمز دفعة فريدًا يربط تسليم المواد الخام برقم جزء البطانة النهائي. إذا جاءت شكوى من الميدان، فيمكن للشركة المصنعة تتبع الجزء المعطل إلى المورد وتاريخ التسليم وشهادة الاختبار في غضون دقائق. وبموجب قواعد IATF 16949، تكون إمكانية التتبع قابلة للتدقيق وليست اختيارية.
عملية التصنيع: يتم التحكم بها في كل خطوة
بمجرد وصول المواد المعتمدة إلى أرضية الإنتاج، يتم تحديد الجودة من خلال نظام العملية: إجراء موثق لكل مرحلة، ومعلمة مسجلة لكل دورة، وفحص المخرجات الذي تم التحقق منه بعد كل عملية. نقاط التحكم هي نفسها سواء قام المصنع ببناء بطانات فقط أو أحذية فرامل مبطنة بالكامل.
- الوزن والخلط: يتم وزن التركيبة بتسامح قدره 0.5 بالمائة ويتم مزجها في دورة قص عالية موقوتة. يسجل الخلاط وقت الدورة وسرعة الشفرة ودرجة حرارة المزيج.
- صب: يتم ضغط المزيج المشكل مسبقًا في بطانات خضراء تحت ضغط متحكم فيه ودرجة حرارة العفن. يتم تسجيل المعلمات الصحفية لكل دورة ومراجعتها يوميًا.
- علاج: يتم خبز البطانات وفقًا لجدول تسخين مرحلي يزيل المواد المتطايرة ويربط مصفوفة الراتنج. تتم أرشفة بيانات ملف تعريف الفرن لكل دفعة.
- الطحن والتشطيب: يتم طحن الأسطح وفقًا لتحمل السمك المحدد، ويتم قياس عينة من كل دفعة مقابل رسم FMSI للسمك والعرض ونصف قطر القوس.
- تجميع للأحذية المبطنة: يتم فحص عزم الدوران، وعمق الغاطسة، ومحاذاة الثقب، بالإضافة إلى الفجوة بين البطانة وشبكة الحذاء.
- وضع العلامات والتعبئة والتغليف: يتم وضع علامة دائمة على رقم FMSI ورمز الدفعة وتاريخ التصنيع على كل جزء، مما يكمل حلقة التتبع.
وينطبق نفس الانضباط على الجانب المعدني من حذاء الفرامل. يجب أن تحمل الأحذية الفولاذية مواضع تربيعية من الويب إلى المنصة وفتحة برشام داخل تسامح الرسم، وهذه مهمة لتركيبات القياس، وليس للفحص البصري. على أجزاء مثل 4709ES2 حذاء الفرامل الصلب ، يتم إجراء فحوصات الأبعاد على مقياس مخصص في نهاية خط المعالجة.
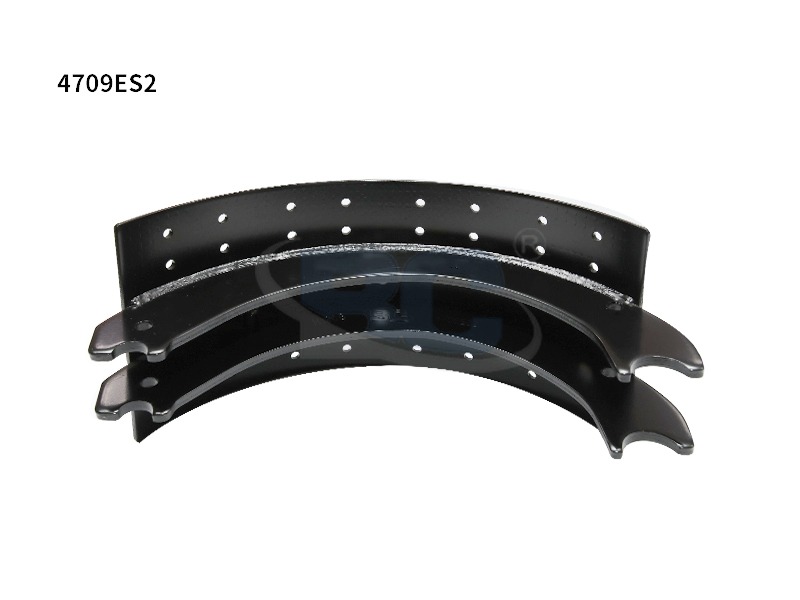 مخصص 4709ES2 لأحذية الفرامل OEM مصنعين ومصدرين وشركة Zhejiang Bangchi Auto Parts Co., Ltd. هي الشركات المصنعة لأحذية الفرامل 4709ES2 المخصصة في الصين، والمصدر، والشركة، رقم الجزء: 4709ES2 المنتج... عرض المنتج →
الاختبار: ما يتم قياسه قبل الشحن
ولا تترك أي بطانة مصنعًا خاضعًا لرقابة الجودة دون اجتياز مجموعة محددة من الاختبارات المعملية، وتكون عتبات القبول محددة وقابلة للقياس. تمثل المعايير الواردة أدناه اختبارات الإطلاق الأساسية المستخدمة في البطانات البديلة للخدمة الشاقة.
| اختبار | ما يتحقق | قبول نموذجي |
| قوة القص | التصاق البطانة بالويب | الحد الأدنى 12 ميجا باسكال، لا التصفيح |
| الاحتكاك وتتلاشى | مو الاستقرار من 100 درجة مئوية إلى 300 درجة مئوية | ضمن 0.05 من القيمة المستهدفة |
| معدل التآكل | عمر خدمة طويل المدى | الحد الأقصى 0.2 ملم لكل 1000 كم |
| فحص الأبعاد | سمك، عرض، نصف قطر القوس | لكل FMSI رسم التسامح |
| سحب برشام (أحذية مبطنة) | الاحتفاظ الميكانيكي | لا يوجد تخفيف عند الحمل المقدر |
يتم تأكيد النتائج المعملية من خلال عينة من كل دفعة إنتاج، وليس فقط عند طرح تركيبة جديدة. أخذ العينات على مستوى الدفعة هو ما يحول وصفة المواد الجيدة إلى منتج ما بعد البيع يمكن الاعتماد عليه، لأنه يلتقط انحراف العملية قبل أن يصل إلى العميل.
حتى قطعة بديلة مباشرة مثل 4515 بطانة الفرامل يجب أن تمر بتسلسل القص والتلاشي والأبعاد الكامل قبل أن تصل إلى المستودع. الاختبارات ليست مخصصة لتطوير المنتج؛ هم البوابة الروتينية لكل دفعة.
 مخصص 4515 بطانة الفرامل مصنعي المعدات الأصلية، مصدر، شركة Zhejiang Bangchi Auto Parts Co., Ltd. هي الصين المخصصة 4515 بطانة الفرامل مصنعي المعدات الأصلية، المصدر، الشركة، رقم الجزء: 4515 بطانة الفرامل... عرض المنتج →
التفاوتات الأبعاد والامتثال FMSI
رقم FMSI هو وعد: البطانة التي تحمل رقمًا معينًا يجب أن تتطابق مع كل بطانة أخرى بنفس الرقم من حيث الشكل والملاءمة وسلوك الاحتكاك. ينشر معهد معايير مواد الاحتكاك، FMSI، الهندسة المرجعية التي تحدد رقم كل جزء، وتعلن الشركة المصنعة التي تطبع رقم FMSI على الصندوق أن الجزء يتوافق مع هذا المرجع.
الأبعاد الحرجة على البطانة شديدة التحمل هي السُمك، والعرض، ونصف قطر القوس لسطح الاحتكاك، وموضع وعمق فتحات البرشام أو الشطب. يتم التحكم في السُمك عادةً بحوالي 0.10 مم أعلى أو أقل من قيمة الرسم. تعتبر هندسة الفتحات والشطب مهمة بنفس القدر لأنها تؤثر على الضوضاء وإخلاء الغبار وسلوك الفراش الأولي.
لتطبيقات الاستبدال مثل حذاء فرامل مبطن 4707Q يتم فحص عمق غاطس البرشام والفجوة بين البطانة وشبكة الحذاء في كل عينة يتم سحبها من الدفعة. يحدد هذان القياسان ما إذا كان الحذاء سيتم تركيبه في أجهزة الأسطوانة الموجودة دون تعديل.
 مخصص 4707Q مبطنة لأحذية الفرامل OEM مصنعين ومصدرين وشركة Zhejiang Bangchi Auto Parts Co., Ltd. هي الشركات المصنعة لأحذية الفرامل المبطنة 4707Q المخصصة في الصين، والمصدر، والشركة، ورقم القطعة: 4707Q... عرض المنتج →
الشهادة والتدقيق والتتبع الذي تم التحقق منه
تكون المطالبة بالجودة قوية بقدر قوة الشهادة التي تقف وراءها، وبالنسبة لمكونات المكابح، فإن الشهادة هي IATF 16949. لقد اجتاز المصنع المعتمد IATF 16949:2016 تدقيقًا موثقًا من طرف ثالث لنظام إدارة الجودة الخاص به: يتم فحص خطط التحكم، وتحليل وضع الفشل، وموافقة المورد، وسجلات المعايرة، وملفات تدريب الموظفين، ويتم الحفاظ على الشهادة من خلال عمليات تدقيق المراقبة السنوية.
أكملت شركة Zhejiang Bangchi Auto Parts Co., Ltd. انتقالها إلى الإصدار الجديد من تدقيق شهادة IATF 16949:2016، مما يضع إنتاجها من أحذية الفرامل الثقيلة وبطاناتها تحت نفس نظام الجودة المستخدم عبر سلسلة توريد السيارات العالمية. يمكن للمشتري أن يطلب رقم الشهادة، وهيئة إصدار الشهادات، وآخر تاريخ للتدقيق، وستقوم الشركة المصنعة الشرعية بتوفير الثلاثة جميعها دون تردد. تم توثيق التاريخ الكامل لنظام الجودة على موقعه صفحة الملف الشخصي للشركة .
الأسئلة المتداولة
ما هو اختبار الجودة الأكثر أهمية لبطانة حذاء الفرامل؟
يحتل اختبار قوة القص المرتبة الأولى لأنه يتحقق من بقاء البطانة مرتبطة بشبكة الحذاء تحت الحمل. الحد الأدنى للقبول النموذجي للبطانات شديدة التحمل هو 12 ميجاباسكال على الأقل دون أي تصفيح، ويتم أخذ عينات من كل دفعة.
كيف يرتبط ترقيم FMSI بالجودة؟
يحدد رقم FMSI الشكل والملاءمة وخصائص الاحتكاك للبطانة. يتم تأكيد الجودة عندما يتطابق الجزء المُصنّع مع تفاوتات الرسم الخاصة بـ FMSI، عادةً بسمك 0.10 مم أعلى أو أقل، لذلك يتم تثبيته وأداءه مثل الجزء المرجعي.
ما هي الشهادة التي يجب أن تحصل عليها الشركة المصنعة لبطانة حذاء الفرامل؟
شهادة النظام ذات الصلة هي IATF 16949:2016، ويتم الاحتفاظ بها من خلال عمليات تدقيق المراقبة السنوية التي تجريها جهة خارجية. يجب على المشترين طلب الشهادة وهيئة إصدار الشهادات وتاريخ التدقيق الأخير بدلاً من قبول المطالبة الشفهية.
كم مرة يتم اختبار دفعات الإنتاج؟
تقوم المصانع الخاضعة لرقابة الجودة باختبار عينة من كل دفعة للتأكد من قوة القص وثبات الاحتكاك ودقة الأبعاد، وليس فقط أثناء تطوير التركيبة. تتم عملية أخذ العينات على مستوى الدُفعة قبل أن تصل الأجزاء المعيبة إلى العملاء.
يتم جمع المزيد من الإجابات حول الاختيار والصيانة والاستبدال على الموقع صفحة الأسئلة الشائعة .


